注塑模具加工:从模流分析到量产稳定性的工程逻辑
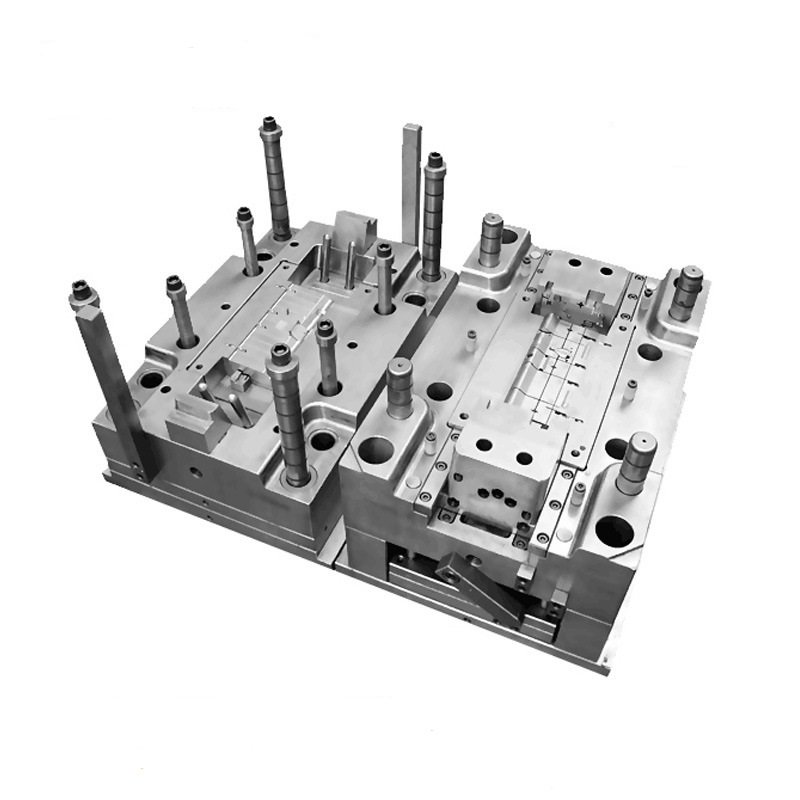
在制造业的成本结构中,模具常被称为"工业之母",它的精度直接决定了下游产品的装配公差与外观等级。据中国模具工业协会的行业统计,我国模具年产值已稳定在三千亿元量级,其中塑料模具与压铸模具合计占比超过六成,而注塑模具加工又是塑料模具中应用面最广、批量最大的门类。从家电外壳、汽配连接件到日用五金包胶件,一副模具的成败往往在图纸阶段就已埋下伏笔。
一、注塑模具加工的技术内核:不止是"挖个型腔"
外行常把模具加工理解为按图铣削,实际上注塑模具的加工链条包含结构设计、模流分析、钢材选型、CNC/慢走丝/电火花加工、热处理、装配配模与试模验证等十余道工序。其中模流分析(Moldflow类仿真)是决定成本的关键前置环节:通过模拟熔体充填、保压、冷却过程,工程师可以预判熔接痕位置、气穴分布与收缩变形趋势,从而优化浇口位置与冷却水路排布。
冷却系统的设计尤其值得关注。在典型注塑成型周期中,冷却时间通常占整个周期的三分之二左右,冷却水路距型腔表面的距离一般控制在15~25mm,间距为孔径的3~5倍。水路排布不合理,不仅拉长周期,还会造成局部过热与翘曲,这类问题在后期靠调机几乎无法根治。
二、永康模具厂的产业土壤:五金集群带来的天然优势
浙江永康素有"中国五金之都"之称,电动工具、保温杯、门业、炊具等产业高度集聚。这种集群效应给本地模具加工厂带来两点现实便利:一是需求端反馈快,产品迭代周期短,模具开模的试错成本被摊薄;二是供应链完整,模架、热流道、标准件、钢材与热处理配套半径小,交期压缩明显。
以保温杯与电动工具外壳为例,这类产品多为薄壁、外观件,对表面光洁度与批次一致性要求高,往往需要S136或NAK80等镜面钢,并配合模内抽芯、顺序阀浇口等结构。永康地区的塑胶模具厂长期服务此类订单,在薄壁成型与快速换模方面积累了大量工艺参数经验,这是单纯依靠设备投入难以复制的。
三、钢材与工艺匹配:决定模具寿命的隐形变量
模具选材需要与树脂特性、产量预期双向匹配,常见配置可归纳如下:
- P20 / 718H:预硬钢,适用于ABS、PP等常规塑料的中低批量生产,模具寿命约30万~50万模次;
- NAK80:抛光性能好,适合透明件与高光外观件;
- S136(1.2083):耐腐蚀马氏体不锈钢,用于PVC、PC等易分解或腐蚀性树脂;
- H13(1.2344):热作模具钢,是铝压铸模具的主流选择,需配合淬火回火处理。
收缩率补偿是另一个易被低估的环节。ABS的成型收缩率约0.4%~0.7%,PP则在1.5%~2.5%之间,玻纤增强材料还会因流动取向产生各向异性收缩。模具设计加工阶段若只按单一收缩率放缩,成品尺寸很难稳定落在公差带内。
四、从试模到量产:模具维修与寿命管理
试模(T0/T1)不是终点,而是模具进入量产前的最后一次纠偏机会。首件检测需覆盖关键尺寸、外观、装配干涉与循环周期四项指标。进入量产后,模具的维护节奏同样影响综合成本:一般建议每5万~10万模次进行一次保养,重点检查顶针磨损、排气槽积碳、水路结垢与复位弹簧疲劳。
塑料模具开模是一次性投入,而模具维修与保养贯穿整个产品生命周期。对采购方而言,选择具备模具设计加工与售后维修一体化能力的模具加工厂,往往比单纯比价更能降低总拥有成本。
从五金模具定制到铝压铸模具、注塑模具加工,模具行业的竞争最终落在工艺理解深度与过程管控能力上。把模流分析做实、把材料匹配做准、把维护体系做长,才是稳定交付的底层逻辑。